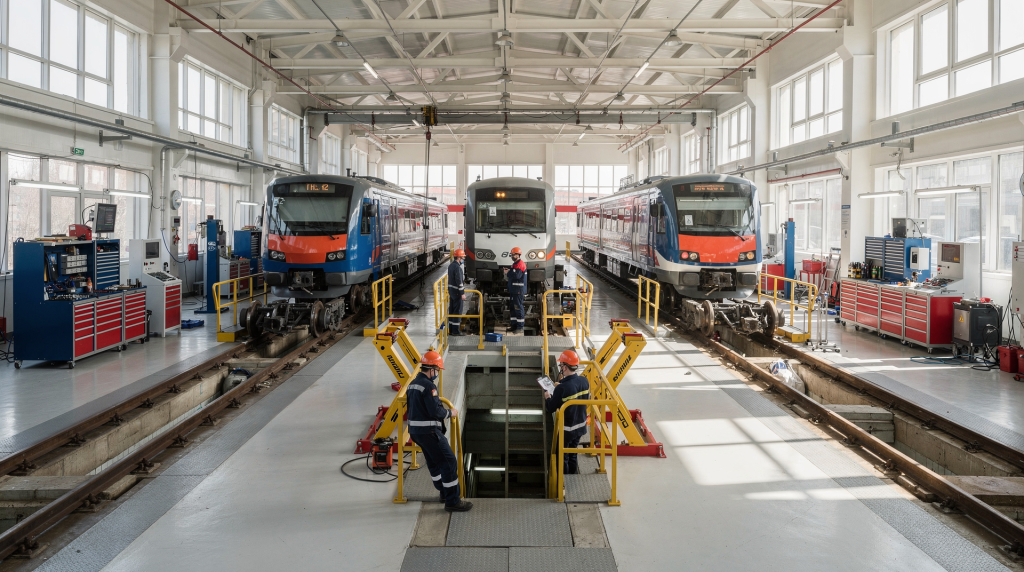
Кейс оснащения ремонтного цеха депо уровня ТЧ-1 — это иллюстрация того, что настоящая модернизация начинается не с закупки, а с пересборки технологической логики. Цель — не утыкать пролёты стендами, а выстроить систему, при которой локомотив или его узел проходят путь от приёмки до выдачи без задержек и возвратов. Ниже — детальный разбор реального проекта: какие решения дали ощутимый эффект и в какие типовые ловушки попадают даже опытные участники.
Что было важно в проекте
Для депо, обслуживающего магистральные тепловозы или электровозы, задача сводится к одному: нарастить выпуск исправных единиц без ущерба для качества и без выжимания последних сил из бригады. Достигается это не заменой пары стендов — нужна ревизия всей цепочки: от момента, когда колёсная пара или дизель-генератор заходят на участок, до выхода с контрольными бирками. На первый план выходят следующие аспекты.
- Технологическая совместимость: стенды, оснастка и инструмент должны «узнавать» узлы конкретных серий — например, тележки 2ТЭ116 или колёсные пары ЭП2К — без лишних доработок на месте.
- Повторяемость операций: затяжка резьбы, момент запрессовки, зазоры не должны зависеть от смены мастера; для этого применяются динамометрические ключи с фиксацией данных и автоматизированные испытательные стенды.
- Минимизация внутренних перемещений: идеал — линейный поток, когда узел переходит от дефектации к ремонту без обратных ходовок, а тяжёлые компоненты не путешествуют через весь цех.
С чего начинают оснащение ремонтного цеха
Первый шаг — не открыть прайс-лист, а сесть и прорисовать технологию от первой операции до последней. Удивительно, но именно этот этап часто пропускают, а в итоге получают хаос: где-то участок заставлен станками, но нет простейшей подъёмной балки, и колёсную пару грузят вручную, а где-то дорогостоящий стенд стоит поперёк движения, запирая проезд.
1. Анализируют текущий поток работ
Сначала собирают объективную картину: не по памяти начальника цеха, а по факту, например, за квартал. Записывают:
- перечень узлов, поступающих чаще всего (в ТЧ-1 это обычно колёсные пары, буксы, тормозное оборудование, дизельная аппаратура);
- места, где перед постом стабильно скапливается очередь (часто это пост дефектации или испытательный стенд);
- операции с наибольшей трудоёмкостью в человеко-часах (например, переборка цилиндропоршневой группы, обточка бандажей);
- работы, которые до сих пор делают вручную из-за отсутствия оснастки — например, выпрессовка пальцев или зачистка деталей;
- узлы, требующие контроля допусков в сотые доли миллиметра, где «на глазок» не пройдёт.
Лучший инструмент здесь — карта перемещения типового узла. По факту, путь должен быть коротким и без пересечений. Если деталь дважды пересекает весь пролёт, чтобы попасть на мойку, значит, планировка требует пересмотра.
2. Выделяют «узкие места»
Как только картина собрана, становятся очевидны места, которые тормозят весь цех. Узкие горлышки обычно выглядят так:
- ручная разборка тяжёлых агрегатов — например, демонтаж колёсных пар с использованием примитивных домкратов;
- недостаточная грузоподъёмность единственного мостового крана, из-за чего выстраивается очередь;
- отсутствие специализированного стенда для проверки реле, контакторов или системы управления — всё проверяется по импровизированным схемам и занимает часы;
- хаотичное хранение инструмента: слесарь тратит 15–20 минут на поиск нужной головки;
- дефицит контрольных приспособлений — нет калибров для резьбовых соединений или шаблонов для профиля бандажа.
3. Формируют перечень приоритетного оборудования
Начинают всегда с фундамента, а не с того, что «блестит». Базовые потребности закрывают в таком порядке:
- подъёмно-транспортное оборудование (кран-балки, консольные краны, домкраты нужной грузоподъёмности);
- рабочие посты разборки/сборки с верстаками и тисками, рассчитанными на усилия, которые требуются для тяжёлых узлов;
- стенды для дефектации и испытаний, без которых качество приёмки останется субъективным;
- моечные установки (лучше автоматизированные, с системой фильтрации и подогревом раствора);
- поверенный измерительный инструмент — от штангенциркулей до стендов для измерения геометрии колёсной пары;
- системы хранения: адресные стеллажи, тара, бирки маркировки.
Что обычно включает оснащение цеха ТЧ-1
| Зона | Назначение | Что важно проверить |
|---|---|---|
| Приёмка и сортировка | Осмотр, идентификация, направление узлов на нужный участок | Освещённость, наличие кран-балки у входа, чёткая система бирок и штрих-кодов |
| Разборка | Демонтаж деталей и агрегатов | Грузоподъёмность средств, доступ к крепёжным соединениям, наличие отбойных инструментов |
| Мойка и очистка | Удаление загрязнений перед дефектацией | Производительность камеры, расход и нагрев моющего состава, вытяжка, защита персонала |
| Дефектация | Измерение, осмотр, выявление брака | Точность приборов, наличие шаблонов и поверок, регулируемое локальное освещение, форма фиксации результатов |
| Ремонт и сборка | Восстановление и монтаж узлов | Эргономика, набор фиксирующей оснастки, удобство подачи компонентов |
| Испытания | Проверка работоспособности | Стабильность режимов, протоколирование, повторяемость замеров, защита от ошибочных действий |
| Склад и выдача | Хранение и комплектование | Адресное хранение, маршрут комплектации, исключение пересорта |
Практический подход к комплектации
Грамотный проект никогда не начинается с бюджета — он начинается с перечня операционных постов. Оборудование подбирают под конкретную технологическую операцию, а не под выделенную сумму. И здесь многие спотыкаются: берут универсальный стенд, который якобы закрывает всё, а по факту на нём невозможно выполнить ни одну операцию с требуемой точностью.
Базовый комплект, без которого цех обычно буксует
- средства подъёма: кран-балки с радиоуправлением, гидравлические тележки для перемещения колёсных пар;
- слесарные посты, оснащённые тисками с поворотным основанием и ящиками для инструмента;
- специализированные стенды: для разборки буксовых узлов, для обкатки ТЭД, для испытаний тормозной системы;
- моечные камеры с системой подогрева — обычная мойка холодной водой не смывает масляные отложения;
- гидравлические прессы и съёмники, рассчитанные на усилия до 50–100 тонн;
- измерительный парк: микрометры, нутромеры, профилемеры, калиброванные кольца;
- транспортная тара и стеллажи, спроектированные под конкретные узлы, чтобы исключить пересорт;
- локальное освещение (светодиодное, регулируемое) и вытяжные устройства на постах сварки и зачистки.
Что часто недооценивают
Есть вещи, которые вроде бы не бросаются в глаза, но способны превратить даже хорошо оснащённый цех в музей бесполезного железа:
- оснастка для фиксации: специальные призмы, струбцины, фиксаторы, без которых точность установки на стенде падает в разы;
- расходные и быстроизнашивающиеся элементы: резцы для обточки, уплотнительные кольца, фильтры — их отсутствие парализует пост на несколько дней, пока идёт заявка на склад;
- внутренняя логистика: расстояния между участками должны быть минимальными, идеально — соседство в пределах 10–15 метров, иначе время циклов раздувается;
- обучение персонала: ни один станок не заработает в плюс, если оператор не понимает назначения кнопок и не знает порядка действий при технологическом браке.
Пошаговая схема внедрения
Шаг 1. Обследование цеха
До первой партии завозимого оборудования необходимо досконально обследовать помещение. Практика показывает: проектные чертежи часто расходятся с реальностью. Фиксируют:
- фактическую высоту от пола до нижней точки перекрытия в нескольких точках — для монтажа кран-балок;
- несущую способность полов, особенно в зонах установки прессов и тяжёлых стендов;
- расположение силовых электрических вводов и возможность прокладки кабелей;
- эффективность приточно-вытяжной вентиляции, особенно на постах мойки и зачистки;
- уровень освещённости на рабочих местах (не менее 300 лк для точных работ);
- наличие подвода сжатого воздуха и его параметры;
- места подключения воды и канализации для моечных установок.
Шаг 2. Технологическая схема
План участков наносят на планировку с привязкой к колоннам и проездам. Участки выстраивают строго последовательно, исключая петли. Например, разборка должна сразу выходить на мойку, а мойка — на дефектацию, без пересечения с обратным потоком отремонтированных узлов. Если по плану получается, что отремонтированная тележка едет навстречу грязной — схема требует доработки.
Шаг 3. Подбор оборудования
Оборудование сравнивают не по каталогу, а по паспортным характеристикам: начиная от требований к точности и производительности, заканчивая сервисной доступностью — например, как часто нужно менять масло в гидросистеме стенда и где брать запчасти. Обязательно учитывают энергопотребление, потому что одновременный пуск нескольких мощных установок может посадить сеть. Также проверяют, нужен ли специальный фундамент и какие коммуникации подводить.
Шаг 4. Монтаж и пусконаладка
Монтаж — это не просто поставить и подключить. Проверяют геометрию: горизонтальность фундаментных плит, соосность валов, отсутствие перекосов станины. На этапе пусконаладки обязательно прогоняют все режимы, в том числе аварийные отключения, чтобы убедиться, что защиты срабатывают. Если стенд предназначен для обкатки тягового генератора, важно провести тест под нагрузкой, снять тепловые карты.
Шаг 5. Обучение и регламенты
После запуска недостаточно бросить бригаде пару ксерокопий. Необходимо разработать минимальный пакет документов: пошаговую карту операций на каждом посту с указанием допусков; чек-лист ежесменного обхода, где механик ставит отметки о состоянии станка; порядок вывода оборудования в ремонт — с блокировкой и разрешением; список типичных неисправностей и способов их быстрого устранения; матрицу ответственности по сменам, чтобы не было «это не я, это прошлая смена».
Как оценить, что модернизация удалась
Оценка не ограничивается актом приёмки. Результат виден только в эксплуатации.
Основные метрики
- сокращение времени нахождения узла в ремонте (от подачи до выхода) — должно упасть на 15–25 %;
- снижение доли повторных разборок после контрольной сборки — стремится к нулю;
- время ожидания доступа к стенду или инструменту — должно стать незаметным;
- рост пропускной способности цеха (количество обслуженных единиц в месяц);
- уменьшение количества травмоопасных операций, особенно связанных с ручными перемещениями;
- стабильность результатов дефектации и испытаний — разница между замерами разных смен не должна превышать допустимую погрешность прибора.
Простой способ проверки
Смотрят динамику не только количественно, но и качественно. Берут три среза: до модернизации, первую неделю после пуска (период обучения и настройки) и через два-три месяца, когда персонал привык. Если время сократилось, но участились повторные дефекты, корень проблемы — в организации: возможно, операторы обходят часть проверок, чтобы ускориться, или стенд неправильно откалиброван.
Типовые ошибки при оснащении
- Закупка оборудования без привязки к фактической ремонтной программе — например, дорогой стенд для обточки бандажей, а по парку локомотивов основная обточка идёт на колёсно-токарном станке в локомотивном депо, а тут лишь переточка небольших деталей.
- Игнорирование габаритов и массы самых тяжёлых ремонтируемых узлов — кран-балку ставят на 5 тонн, а дизель-генератор с рамой весит 8.
- Отсутствие продуманной системы хранения оснастки и расходников — через неделю после запуска всё сваливается в кучу.
- Избыточное усложнение там, где нужна надёжность: например, установка полностью автоматизированного комплекса с датчиками, который ломается при малейшем перепаде напряжения, когда достаточно простого гидравлического стенда с манометром.
- Отсутствие зоны обслуживания оборудования: станок встал вплотную к стене, и чтобы заменить масляный фильтр, нужно демонтировать половину агрегата.
- Экономия на измерительном контроле: купили дешёвый нутромер, не поверенный, и теперь все поршневые группы идут с риском задиров.
- Пренебрежение обучением: новый пост работает два месяца, а потом простаивает, потому что единственный обученный сотрудник ушёл в отпуск.
- Планирование под идеальный режим, когда цех работает ровно, по графику, с одной серией локомотивов. Реальность: смешанный парк, аварийные заходы, ограниченный штат. Гибкость должна быть заложена изначально.
Что дает грамотное оснащение
Системный подход к оснащению меняет не только цифры в месячном отчёте. Качественные сдвиги: уменьшается процент брака, выявленного на выходе, потому что контроль становится встроенным в технологическую цепочку; бригада понимает, кто за что отвечает, — нет дублирования и «ничьих» зон; нового слесаря можно ввести в работу за смену-две, так как операции стандартизированы и прописаны в картах; начальник цеха видит прозрачную картину по испытательным протоколам, а не опирается на устные заверения; регламентные работы выполняются ритмично, без штурмовщины; снижается критическая зависимость от «золотых рук» — система работает, даже если опытный мастер в отпуске.
Чек-лист перед запуском
- технологическая схема потоков начерчена и согласована с реальной планировкой;
- габариты путей перемещения позволяют провезти самый крупный узел (например, тележку с установленной колёсной парой);
- расчётная нагрузка на пол подтверждена актом, особенно под прессовым оборудованием;
- подведены и проверены все коммуникации: электрика, сжатый воздух с требуемой точкой росы, вода, слив в канализацию;
- точки обслуживания стендов (люки для замены фильтров, сливные пробки) легкодоступны;
- на каждый пост подготовлены краткие инструкции и схемы (лучше ламинированные, чтобы не портились в цеху);
- персонал прошёл практическое обучение и сдал зачёт по безопасной эксплуатации;
- проведена контрольная прокрутка всех испытательных режимов с записью параметров;
- запущена система учёта инструмента и оснастки (журнал выдачи или электронная система);
- сформирован неснижаемый запас расходных материалов на первые 2–3 недели работы.
FAQ
Что важнее в оснащении цеха: оборудование или планировка?
Планировка — это скелет. Если маршруты спроектированы глупо, никакие стенды не спасут. Типичный пример: пост дефектации разместили в тупике, и каждую колёсную пару надо дважды перекатывать. Даже самый дорогой стенд не компенсирует потерянные часы. Поэтому сначала продумывают поток, а затем уже вписывают оборудование.
Можно ли модернизировать цех поэтапно?
Да, и это рекомендуемый путь для депо с непрерывным циклом. Обычно начинают с участков, где самые большие затыки: подъём, разборка тяжёлых узлов (буксы, колёсные пары), дефектация, испытания. Когда эти зоны переведены на новые рельсы, подтягивают остальное. Главное — сразу заложить возможность расширения, не заперев будущие участки.
Как понять, что стенд или пост действительно нужен?
Простой критерий: если операция выполняется регулярно, отнимает у квалифицированного персонала больше 30% сменного времени, требует ручной точности или даёт более 5% повторного брака — специализированный пост окупается быстро. Например, стенд для проверки релейной аппаратуры после ремонта исключает случаи, когда неисправное реле уходит обратно на локомотив.
На чем нельзя экономить?
Безопасность — превыше всего: блокировки, ограждения, кнопки аварийного останова не дискутируются. Измерительный инструмент должен быть поверен и внесён в реестр — экономия на нём чревата выходом из строя дорогостоящего узла. Фиксация и базирование деталей: даже небольшой перекос на столе стенда ведёт к неравномерной обточке и повторной переборке. И, конечно, обучение: без него даже идеальный стенд становится источником ошибок.
Что делать, если цех работает с разными сериями локомотивов?
В таких случаях планируют более гибкую компоновку и оснащают цех универсальной оснасткой с набором адаптеров и шаблонов. Например, стенд для проверки тяговых двигателей должен позволять быстро переключаться между двигателями ЭД-118 и ЭД-126, а пост дефектации колёсных пар — иметь сменные центра для разных диаметров оси. Также стоит создать каталог переходных приспособлений, чтобы не изобретать их каждый раз заново.