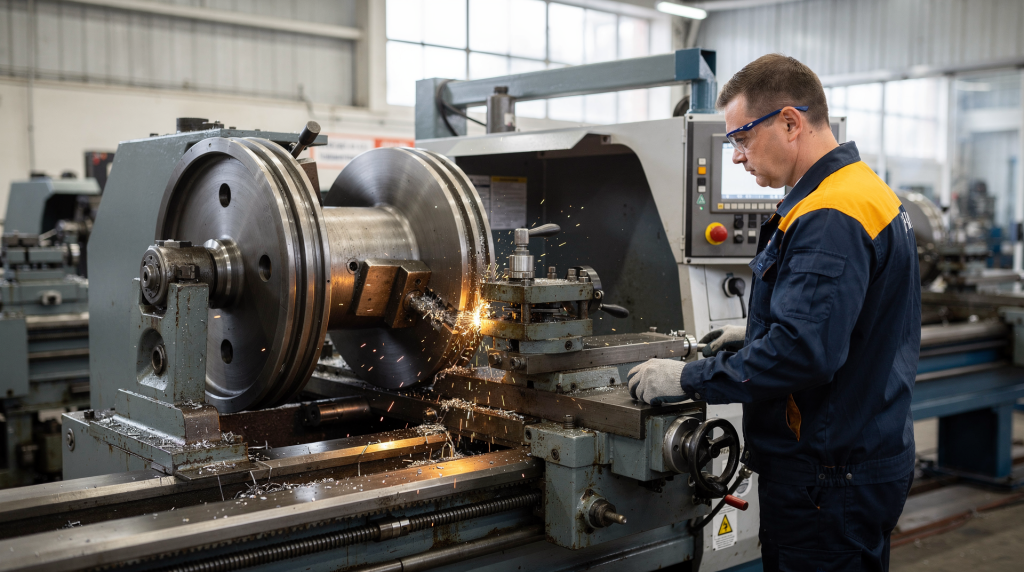
Колесотокарный станок — это не просто «токарка для колёс», а высокоточное оборудование, от которого напрямую зависит безопасность, ресурс и геометрия колёсных пар. Ошибки в наладке, измерениях или подаче инструмента здесь быстро превращаются в брак, лишние простои и риск для эксплуатации. За два десятка лет поездок по депо я не раз видел, как из-за пустяковой несоосности при базировании или неправильно выбранного припуска вся смена уходила на переделку, а локомотив простаивал лишние сутки.
В этом материале разберём, как устроена работа на колесотокарном станке, что должен уметь оператор, как проходит цикл обработки, какие параметры контролируют и где чаще всего ошибаются в депо. Материал собран на основе реальных технологических карт, заводских альбомов и того, чему учишь персонал прямо в цехе, когда теория заканчивается и начинается металл.
Что такое колесотокарный станок и зачем он нужен
Колесотокарный станок предназначен для механической обработки бандажей, цельнокатаных колёс и колёсных пар после износа, образования проката, волнообразного износа, повреждений профиля или после ремонтных операций. Его задача — восстановить профиль поверхности катания и геометрию колеса в пределах допуска, заданного ремонтной документацией на конкретный тип подвижного состава.
Когда в цех заходит колёсная пара после длительной эксплуатации, на бандаже часто видна характерная ступенька от проката, а гребень подъеден так, что шаблон уже не ложится. Станок должен не просто срезать лишнее, а вернуть профиль, соответствующий альбомному чертежу — например, чертежу бандажа для электровоза ВЛ80 или тепловоза 2ТЭ116. Это принципиально: неправильный профиль меняет пятно контакта с рельсом, а дальше идёт цепная реакция — ускоренный износ, перегрузка буксовых узлов, риск схода.
Где применяется обработка
- при плановом ремонте локомотивов и моторвагонного подвижного состава — в объёмах ТР-2, ТР-3, СР;
- после выявления неравномерного износа — когда толщиномер или профилемер показывает отклонения за пределами допуска;
- при нарушении профиля гребня и поверхности катания — особенно после юза или длительного скольжения;
- после замены отдельных элементов колёсной пары — например, после перепрессовки бандажа или замены оси;
- при восстановлении геометрии после длительной эксплуатации — когда колёсная пара ещё не выбрала полный ресурс, но геометрия уже требует корректировки.
Чем колесотокарный станок отличается от обычного токарного
Обычный токарный станок работает с типовыми заготовками — пруток, вал, втулка. Колесотокарный — с тяжёлой, часто уже изношенной колёсной парой, где важны:
- высокая соосность — малейший перекос при установке даёт биение, которое потом не выведешь чистовым проходом;
- точное позиционирование — базирование идёт по буксовым шейкам или центрам оси, а не по наружному диаметру;
- контроль профиля по шаблонам и измерительным системам — здесь недостаточно просто снять размер штангенциркулем, нужен контроль по всему контуру;
- безопасное закрепление массивной детали — колёсная пара весит не одну тонну, и если её неправильно зажать, последствия могут быть тяжёлыми;
- соблюдение ремонтных допусков, а не просто «ровная обработка» — здесь работают не по полю допуска на изготовление, а по ремонтным размерам, которые часто жёстче.
Из чего состоит колесотокарный станок
Конструкции бывают разными — от старых расточных моделей с ручным управлением до современных обрабатывающих центров с ЧПУ. Но у большинства станков есть общие узлы, которые оператор должен знать не по схеме в учебнике, а на ощупь: где какой люфт допустим, а где уже критичен.
| Узел | Назначение |
|---|---|
| Станина | Несущая база, задаёт жёсткость и точность. Если станина поведена или имеет трещины — точной обработки не будет при любых настройках. |
| Передняя и задняя бабка / опоры | Поддержка и вращение колёсной пары. Здесь критично состояние центров и посадочных поверхностей. |
| Привод вращения | Обеспечивает обороты заготовки. На старых станках — через редуктор и коробку скоростей, на современных — частотно-регулируемый привод. |
| Суппорт | Подаёт резец к поверхности обработки. Износ направляющих суппорта — одна из частых причин «плавающего» размера. |
| Резцедержатель | Фиксирует инструмент. Поворотный или быстросменный — от этого зависит время на переналадку. |
| Измерительная система | Контроль размеров, профиля и положения. Может быть механической, электронной или лазерной. |
| Пульт управления | Управление режимами, перемещениями, циклом. На станках с ЧПУ — это ещё и интерфейс программирования профиля. |
| Защитные ограждения | Безопасность оператора и персонала. Блокировки должны быть исправны — это не формальность, а реальная защита от стружки и возможного вылета детали. |
Какие бывают станки
- Осевые — обрабатывают колёсную пару в сборе, базирование идёт по оси. Самый распространённый тип в депо.
- Подкатные — рассчитаны на установку детали с подкаткой, часто применяются в условиях, где нет мостового крана нужной грузоподъёмности.
- Стационарные — применяются в ремонтных цехах с устойчивой организацией потока, когда колёсные пары идут по позициям конвейера.
- С ЧПУ — обеспечивают более точное повторение профиля и снижают влияние человеческого фактора. Но требуют грамотного программирования: если загрузить не тот профиль или ошибиться с нулевой точкой, станок честно испортит деталь по программе.
Кто работает на станке и какие навыки нужны
Работа на колесотокарном станке требует не только умения запускать оборудование. Оператор должен понимать, что он обрабатывает не просто металл, а ответственный узел подвижного состава. Когда я обучал персонал в депо, всегда подчёркивал: вы — последний рубеж перед тем, как колёсная пара уйдёт под локомотив. Если вы пропустили биение или недотянули профиль, это вылезет не в цехе, а на перегоне.
Базовые навыки оператора
- чтение технологической карты — понимание, какой именно профиль требуется, с каким припуском и за сколько проходов;
- понимание ремонтных допусков — отличие допуска на изготовление от ремонтного, знание градаций ремонтных профилей;
- работа с измерительным инструментом — от простого шаблона до электронного профилемера;
- настройка режимов резания — скорость, подача, глубина в зависимости от материала и состояния бандажа;
- знание требований охраны труда — особенно в части работы с вращающимися тяжёлыми деталями;
- умение выявлять признаки износа и дефектов — визуально и инструментально, до того как деталь пошла в обработку;
- контроль качества после обработки — не формальный, а с пониманием, какие отклонения критичны, а какие допустимы.
Что обязательно знать перед началом работы
- тип колёсной пары и допустимый ремонтный профиль — например, для бандажа по чертежу 2ТЭ116 или для цельнокатаного колеса электровоза;
- назначение конкретной операции — черновая, чистовая, корректирующая;
- величину снимаемого припуска — она должна быть согласована с технологической картой, а не взята «на глаз»;
- допустимые биения и отклонения — по торцу, по кругу катания, по гребню;
- порядок фиксации заготовки — момент затяжки, последовательность зажима;
- правила остановки станка при нештатной ситуации — где находится аварийная кнопка и в каких случаях ею пользоваться без раздумий.
Подготовка к работе: что проверяют до запуска
Перед началом обработки важно исключить всё, что может повлиять на точность и безопасность. Спешка на этом этапе — самая дорогая экономия времени. Лучше потратить десять минут на осмотр и проверку, чем потом полсмены исправлять брак.
Пошаговая подготовка
- Проверить состояние станка: ограждения, органы управления, смазку, отсутствие подтёков и посторонних предметов. Особое внимание — направляющим станины и суппорта: если там стружка или грязь, точность уйдёт сразу.
- Осмотреть колёсную пару: нет ли критических дефектов, трещин, следов перегрева и повреждений. Трещину на бандаже или диске колеса видно не всегда, но цвета побежалости или шелушение металла — уже сигнал.
- Сверить идентификацию детали и задание на обработку. Номер оси, тип колёсной пары, чертёж профиля — всё должно совпадать с технологической картой.
- Подготовить инструмент, шаблоны и измерительные средства. Режущий инструмент должен быть заточен под конкретный материал, шаблоны — соответствовать требуемому профилю.
- Проверить надёжность закрепления заготовки. После зажима стоит проконтролировать отсутствие перекоса индикатором или хотя бы визуально по базовым поверхностям.
- Убедиться, что зона станка очищена и посторонние убраны. Ключи, ветошь, измерительный инструмент — ничего не должно лежать на станине во время вращения.
- Провести пробный запуск без обработки, если это предусмотрено регламентом. Послушать станок: посторонние стуки, вибрации, рывки — повод остановиться и разобраться.
На что обращают внимание особенно
- состояние поверхности катания — нет ли выкрошек, накатов, шелушения;
- износ гребня — критично для безопасности, особенно если профиль приближается к браковочному;
- равномерность посадки — бандаж не должен иметь следов смещения относительно центра колеса;
- отсутствие люфтов — в подшипниковых узлах, в зажимных приспособлениях;
- корректность центровки — биение при пробном вращении не должно превышать значений, указанных в технологической карте;
- точность установки по базам — базирование по буксовым шейкам или центрам оси должно быть выполнено без перекосов.
Как проходит работа на колесотокарном станке
Сам процесс обычно состоит из нескольких логичных этапов. Порядок может отличаться в зависимости от модели станка и технологического регламента, но общий принцип одинаков. И главное правило, которое я всегда повторяю операторам: не пытайтесь пропустить этап измерений. Скупой платит дважды, а торопливый оператор — трижды.
1. Установка и базирование
Колёсную пару закрепляют на станке так, чтобы исключить перекос и осевое смещение. Ошибка на этом этапе автоматически переходит в ошибку геометрии после обработки. Если базирование выполнено с перекосом, вы получите идеально обработанную поверхность, которая бьёт относительно оси — а это уже брак. На практике часто используют индикатор часового типа для контроля биения при пробном провороте: если бьёт больше допуска — переустанавливаем.
2. Измерение исходных параметров
Перед резанием фиксируют:
- диаметр колеса — чтобы понимать, сколько металла можно снять до браковочного размера;
- степень износа — прокат, волнообразный износ, подрез гребня;
- форму профиля — насколько текущий профиль отличается от требуемого;
- толщину гребня — параметр, который напрямую влияет на безопасность;
- состояние поверхности катания — наличие дефектов, которые могут потребовать увеличенного припуска;
- отклонения от нормативного профиля — замеряются шаблоном или профилемером по всей окружности, а не в одной точке.
3. Выбор режима обработки
Режим зависит от:
- материала колеса — бандажная сталь, цельнокатаное колесо, наплавленный слой;
- глубины съёма — черновая обработка допускает большие подачи, чистовая требует минимальных;
- состояния поверхности — если есть наклёп или неравномерный износ, режим корректируют;
- типа инструмента — твердосплавные пластины разных марок работают по-разному;
- требований по чистоте и точности — шероховатость после чистового прохода должна соответствовать указанной в техпроцессе.
Здесь важно не «снимать побольше за один проход», а подобрать режим, который даст нужную геометрию без перегрузки станка и инструмента. Перегрузка — это не только риск поломки резца, но и вибрации, которые испортят поверхность.
4. Черновая обработка
На этом этапе снимают основной слой металла, устраняют явные дефекты, выравнивают поверхность и приближают деталь к проектному профилю. Обычно черновой проход идёт с большей подачей и глубиной резания. Важно оставить достаточный припуск под чистовую обработку — не менее 0,3–0,5 мм на сторону, иначе чистовая не перекроет возможные неровности от чернового прохода.
5. Чистовая обработка
Финальный проход выполняется для достижения точной геометрии и требуемой шероховатости. Именно здесь особенно важны стабильность подачи и контроль инструмента. Если на чистовом проходе резец подсел или появилась вибрация — профиль уйдёт, и деталь придётся переставлять заново. На станках с ЧПУ чистовая обработка идёт по программе с минимальным шагом, на ручных — требует особого внимания оператора к равномерности подачи.
6. Контроль после обработки
После завершения операции проверяют:
- профиль поверхности — шаблоном или электронным профилемером по всей окружности;
- диаметр — в нескольких сечениях, чтобы исключить конусность;
- ширину и форму гребня — особенно угол подреза и радиус закругления;
- симметрию обработки — оба колеса должны быть обработаны одинаково;
- отсутствие недопустимых рисок, задиров и перегрева — цвета побежалости на поверхности после чистового прохода недопустимы.
Какие параметры нужно контролировать
Контроль — это не формальность, а главный способ не выпустить дефектную деталь в дальнейший ремонт. В депо, где контроль формален, брак выявляется не в цехе, а на приёмке после сборки — а это уже совсем другие деньги и время.
| Параметр | Почему важен |
|---|---|
| Диаметр колеса | Влияет на равномерность движения и соответствие паре. Разница диаметров на одной оси — прямой путь к перекосу и ускоренному износу. |
| Профиль поверхности катания | Определяет контакт с рельсом. Неправильный профиль меняет пятно контакта, а это — износ рельсов, расход энергии на тягу, риск схода. |
| Толщина и форма гребня | Важна для устойчивости и направления движения. Подрезанный или острый гребень — риск в кривых участках пути. |
| Биение | Показывает точность установки и обработки. Допустимое биение обычно жёстко нормировано в ремонтной документации. |
| Шероховатость | Влияет на износ и стабильность эксплуатации. Слишком грубая поверхность быстрее изнашивается, слишком гладкая — может не обеспечить нужного сцепления. |
| Соосность | Нужна для правильной работы колёсной пары. Несоосность колёс на оси — причина биения и неравномерного износа. |
Чем измеряют
Обычно используют:
- шаблоны профиля — универсальный и быстрый способ, но требует навыка правильного прикладывания;
- штангенинструмент — для диаметров, ширины бандажа, толщины гребня;
- микрометрические средства — для точных замеров в труднодоступных местах;
- специализированные измерительные комплексы — например, профилемеры, которые снимают полный контур и сравнивают с эталоном;
- контрольные калибры и линейки — для быстрой проверки базовых размеров;
- системы визуального и электронного контроля на современных станках — когда измерительный цикл встроен прямо в обработку.
Типовые ошибки при работе
Даже опытные специалисты иногда допускают ошибки, которые потом дорого обходятся депо. За годы поездок я собрал целую коллекцию таких случаев — и большинство из них повторяются из смены в смену, из депо в депо.
Самые частые проблемы
- Неправильное базирование заготовки — перекос при установке, который даёт биение на всей окружности.
- Слишком большой съём за проход — попытка сэкономить время оборачивается вибрациями, перегревом и неточной геометрией.
- Изношенный или неправильно установленный резец — затупленная пластина не режет, а рвёт металл, оставляя рваную поверхность.
- Игнорирование температурного состояния детали — колёсная пара после сварки или наплавки может быть горячей, а измерения на горячей детали дают неверные результаты.
- Недостаточный контроль профиля после обработки — проверили в одной точке и успокоились, а по окружности профиль гуляет.
- Слабая очистка поверхности перед измерением — стружка или грязь под шаблоном дают ложное отклонение.
- Нарушение последовательности технологических операций — например, чистовая обработка до черновой или контроль до полного остывания.
К чему это приводит
- несоответствие профиля — деталь не принимается ОТК;
- повторная обработка — дополнительное время и износ инструмента;
- ускоренный износ колеса — неправильный профиль быстрее изнашивается в эксплуатации;
- дополнительные простои локомотива — пока переделывают, машина стоит;
- риск претензий при приёмке ремонта — а это уже административные и финансовые последствия для депо.
Чек-лист оператора перед запуском
Этот список лучше распечатать и повесить рядом с пультом управления. Он не заменит технологическую карту, но поможет не пропустить критичные моменты, когда смена только началась и внимание ещё не настроилось.
- Станок исправен и осмотрен.
- Ограждения и блокировки на месте.
- Колёсная пара идентифицирована.
- Заготовка закреплена без перекоса.
- Инструмент заточен и установлен правильно.
- Измерительный инструмент подготовлен.
- Режим обработки согласован с технологией.
- Рабочая зона очищена.
- Посторонних в опасной зоне нет.
- Проверено аварийное отключение.
Как понять, что обработка выполнена качественно
Качество оценивают не по внешнему виду, а по соответствию измеряемым параметрам. Блестящая поверхность ещё не значит, что профиль правильный — и наоборот, матовая поверхность при правильной геометрии может быть вполне допустима, если шероховатость в норме.
Признаки нормальной обработки
- профиль соответствует заданию — шаблон ложится без зазоров по всей длине контакта;
- поверхность ровная, без следов перегрева — никаких цветов побежалости, синевы или шелушения;
- нет заметных задиров и ступенек — поверхность должна быть гладкой на ощупь, без резких переходов;
- размеры укладываются в допуски — диаметр, толщина гребня, ширина бандажа в пределах ремонтных значений;
- результат стабилен по всей окружности — измерения в разных точках дают одинаковые результаты в пределах погрешности;
- деталь готова к дальнейшему контролю и сборке — можно передавать на следующую позицию без опасений.
Когда работу нужно остановить и перепроверить
- резкое появление вибрации — особенно если её не было на предыдущих проходах;
- нехарактерный звук резания — скрежет, свист, прерывистый шум;
- перегрев детали или инструмента — если стружка идёт синяя или поверхность «горит»;
- нестабильная стружка — рваная, сливная стружка вместо нормальной;
- отклонение размеров от ожидаемых — после прохода размер ушёл не туда, куда рассчитывали;
- подозрение на неправильное базирование — если биение нарастает от прохода к проходу.
Требования безопасности
Работа на колесотокарном станке относится к потенциально опасным операциям. Здесь важна дисциплина, а не только опыт. Вращающаяся колёсная пара весом в несколько тонн, разлетающаяся стружка, высокие температуры в зоне резания — всё это требует жёсткого соблюдения правил.
Основные правила
- не работать без защитных ограждений — даже если «на минуточку» и «только поправить»;
- не находиться в опасной зоне во время вращения — зона разлёта стружки и возможного смещения детали должна быть пуста;
- не измерять деталь на ходу, если это запрещено регламентом — на некоторых станках с ЧПУ измерительный цикл встроен, но ручные измерения при вращении запрещены категорически;
- не использовать неисправный инструмент — треснувшая пластина или погнутый резец могут разрушиться при резании;
- не оставлять ключи, шаблоны и посторонние предметы на станке — при включении они превращаются в снаряды;
- немедленно остановить работу при нештатном шуме, вибрации или запахе перегрева — лучше перестраховаться, чем разбирать последствия.
Типовая ошибка новичков
Часто пытаются «дотянуть размер» на глаз. Для колесотокарной обработки это плохая практика: здесь ориентируются только на измерение и технологический допуск. Глазомер хорош для оценки состояния поверхности, но не для определения десятых долей миллиметра, от которых зависит, пойдёт деталь в брак или нет.
Как организовать обучение на практике
Хороший учебный курс по работе на колесотокарном станке должен давать не только теорию, но и последовательность действий, которую можно применить в цехе. За годы обучения персонала я убедился: лучше всего работает схема «показал — сделал под контролем — разобрал ошибки — сделал самостоятельно».
Минимальная программа обучения
- устройство станка и назначение узлов — не по плакату, а на реальном оборудовании;
- основы колёсной пары и профиля колеса — типы профилей, их назначение, связь с типом подвижного состава;
- порядок подготовки рабочего места — от осмотра станка до проверки инструмента;
- базирование и закрепление — практическая отработка с контролем биения;
- подбор режимов обработки — на основе технологической карты и реального состояния детали;
- контроль геометрии — работа с шаблонами, штангенинструментом, профилемером;
- действия при отклонениях — что делать, если размер ушёл или появилась вибрация;
- требования охраны труда — с разбором реальных случаев из практики;
- оформление результатов работы — заполнение журналов и отметки в технологической документации.
Что полезно включить в практику
- разбор типовых дефектов колёс — на реальных образцах, с объяснением причин и последствий;
- сравнение «правильного» и «неправильного» профиля — на шаблонах и на обработанных деталях;
- отработку измерений на реальных образцах — чтобы рука запомнила правильное положение инструмента;
- тренировки по аварийной остановке — доведение до автоматизма;
- анализ ошибок после контрольной обработки — с обсуждением, что пошло не так и как этого избежать в будущем.
Полезный мини-глоссарий
- Профиль колеса
- Форма рабочей поверхности, которая должна соответствовать норме. Задаётся чертежом и контролируется шаблоном или профилемером. Для каждого типа подвижного состава может быть свой профиль.
- Гребень
- Выступающая часть колеса, удерживающая его на рельсе. Износ гребня — один из критичных параметров безопасности, особенно в кривых малого радиуса.
- Базирование
- Способ установки детали, от которого зависит точность обработки. Базирование колёсной пары обычно выполняется по буксовым шейкам или центрам оси.
- Биение
- Отклонение поверхности от идеального вращения. Измеряется индикатором при медленном провороте детали. Допустимые значения указаны в ремонтной документации.
- Припуск
- Слой металла, который снимают при обработке. Назначается с учётом износа, дефектов и необходимости выхода на ремонтный профиль.
- Шероховатость
- Качество поверхности после резания. Контролируется визуально или профилометром. Слишком грубая поверхность ускоряет износ, слишком гладкая может ухудшить сцепление.
FAQ
Сколько времени занимает работа на колесотокарном станке?
Время зависит от степени износа, типа колёсной пары, объёма съёма и модели станка. На практике одна операция может занимать от краткой корректирующей обработки — когда нужно лишь подправить профиль после небольшого износа — до длительного восстановительного цикла с несколькими проходами и промежуточными измерениями. На старых станках с ручным управлением цикл обычно дольше, на современных с ЧПУ — быстрее, но требует времени на программирование и наладку.
Можно ли работать без опыта, если есть инструкция?
Нет. Инструкция помогает, но без понимания базирования, измерений и режимов резания легко получить брак или создать аварийную ситуацию. Инструкция — это карта, но вести по ней должен тот, кто уже знает дорогу. Минимальный период работы под контролем опытного оператора — обязательное условие допуска к самостоятельной работе.
Что важнее: скорость или точность?
Для колесотокарной обработки важнее точность. Быстрая, но неправильная обработка приводит к повторной работе и снижению ресурса детали. В депо, где гонятся за скоростью в ущерб точности, переделки становятся нормой, а простой локомотивов — системой. Лучше потратить на час больше сейчас, чем потерять сутки потом.
Какие ошибки чаще всего ведут к переделке?
Неправильная установка, неверный выбор режима, изношенный инструмент и слабый контроль после прохода. По моему опыту, лидирует неправильное базирование: если деталь установлена с перекосом, все остальные усилия бессмысленны. На втором месте — попытка снять слишком много за один проход, что даёт вибрации и неточную геометрию.
Нужен ли контроль после каждого прохода?
В большинстве случаев — да, особенно при чистовой обработке и при работе с изношенной деталью, где припуск и фактическая геометрия могут отличаться от расчётных. После чернового прохода контроль может быть выборочным, но перед чистовым — обязателен. И конечно, финальный контроль после завершения всей обработки не обсуждается.
Работа на колесотокарном станке требует аккуратности, понимания технологии и привычки проверять каждый критичный этап. Если вы обучаете персонал, лучше строить курс не вокруг абстрактной теории, а вокруг реального цикла: осмотр — установка — измерение — обработка — контроль — разбор ошибок. Именно такой подход даёт устойчивый результат в цехе и снижает риск переделок. И помните: колёсная пара, ушедшая из цеха с незамеченным дефектом, напомнит о себе не в депо, а на линии — и цена этого напоминания может быть очень высокой.